
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

ENGINEER TALKS Ep.09: Marine Hatch Hardware Failure Analysis: Saranat ja salvat
Me Andy Marinella uskomme, että käytännön valmistusosaaminen on yksi arvokkaimmista ajan mittaan rakennetuista hyödykkeistä.
Pajallamme on insinöörejä, tuotantoasiantuntijoita ja kokeneita teknikoita, jotka ovat työskennelleet vuosia ruostumattomasta teräksestä valmistettujen laivojen laitteistojen parissa – materiaalien valinnasta ja tarkkuusvalusta koneistukseen, kiillotukseen ja kokoonpanolinjan laadunvalvontaan.
Monet näistä oivalluksista opitaan kantapään kautta päivittäisen tuotannon ja kenttäpalautuksen kautta: ymmärrämme, miksi salpa kiinnittyy vedessä vietetyn kauden jälkeen, miksi sarana napsahtaa rystyyn aaltoiskun vaikutuksesta ja mitkä hienovaraiset valimo- ja kokoonpanoyksityiskohdat estävät kalliita takuuvaatimuksia.
Tämä käytännön tieto säilyy kuitenkin usein työpajan sisällä, ja se saavuttaa harvoin veneenrakentajia, laivaston arkkitehtejä ja hankintapäälliköitä, jotka tekevät kriittisiä hankintapäätöksiä.
Insinöörikeskusteluja on pyrkimyksemme jakaa tämä todellisen maailman valmistuskokemus.
Tämän sarjan kautta keskustelemme materiaaleista, työkaluista, tuotantoprosesseista ja rehellisistä työpajan oppitunneista omistautuneen laivalaitteistovalmistajan näkökulmasta.
Tämän päivän ENGINEER TALKS Ep.09 esittää insinööri Wu, kirjoittamani toimittaja.
Veneenrakennuksessa ja laitteiston hankinnassa, kun kannen kiinnitys epäonnistuu, välitön reaktio johtuu usein materiaalilaadusta - olettaen, että joku toimitti huonompaa ruostumatonta terästä tai jättää väliin korroosiosuojauksen.
Tutkittuaan lukemattomia telakoiden ja takuuhuoltokeskusten palautettuja kansivarusteita korjaamotiimimme näkee kuitenkin aivan toisenlaisen todellisuuden. Luukkulaitteistot – erityisesti kannen saranat, lukitussalvat, kääntyvät lukot ja uppoasennettavat vetorenkaat – epäonnistuvat harvoin pelkästään yleisen ruostumisen vuoksi. Sen sijaan ennenaikaiset viat vedessä johtuvat melkein aina mekaanisista ja geometrisista todellisuuksista:vettä pidättävät taskut, jotka kaipaavat happea terästä, terävät sisäiset valukulmat, jotka keskittävät aalloniskun, seinämän epätasainen paksuus, joka aiheuttaa piilossa olevan sisähuokoisuuden, ja alimittaiset asennusrajapinnat, jotka repeytyvät komposiittitaskuiksi.
Meriluukut toimivat yhdellä aluksen rankaisimmista vyöhykkeistä. Niitä kävellään, ne suljetaan kovassa meressä, kastetaan suolasuihkeella ja hankataan aggressiivisilla pesukemikaaleilla. Kun laitteisto valitaan puhtaasti kiiltävän kuvastokuvan perusteella arvioimatta, kuinka se käsittelee todellisia dynaamisia kuormia ja vedenpoistoa, vika on vain ajan kysymys.
Tämä opas jakaa käytännön työpajahavainnot siitä, miksi luukkulaitteistot hajoavat käytössä ja mitä veneenrakentajien, suunnittelijoiden ja kokoonpanovalvojien tulee huomioida näiden riskien poistamiseksi ennen kuin komponentit saapuvat tuotantolinjalle.
1. Kannen saranat: väsymismurtumat, vesiloukut ja terävien kulmien vaara
Kannen saranat raskaissa moottoriluukuissa, lazaretteissa ja asuntoputkissa kestävät jatkuvaa syklistä rasitusta. Joka kerta kun alus törmää päämereen, koko luukun kannen massa kohdistaa rajun ulokkeen vipuvoiman suoraan saranan pohjaan ja niveltappiin. Kun tarkastetaan kentältä palautettuja rikkinäisiä saranoita, viat keskittyvät lähes poikkeuksetta kahteen tiettyyn kohtaan:nivelen risteysjaasennusruuvin syvennys.
"Vesiloukku" -ilmiö:
Luokan 316 ruostumaton teräs luottaa jatkuvaan kosketukseen ympäröivän ilman liuenneen hapen kanssa mikroskooppisen kromioksidisuojakalvon ylläpitämiseksi ja parantamiseksi. Kun saranavalu on suunniteltu litteillä, upotetuilla kiinnitystaskuilla tai tiukoilla, tyhjentämättömillä nivelvälillä, sisällä pesuvesi ja suolasuihkuallas. Pysähtyneeseen, happipuutteiseen taskuun jäänyt teräs ei pysty rakentamaan uudelleen passiivista kerrostaan. Pysyvä suolavesi muuttuu happamaksi, mikä käynnistää paikallisen rakokorroosion ja pistesyöpymisen, joka toimii nopeasti näkymättömänä lähtökohtana väsymishalkeamille toistuvien dynaamisten aaltoiskujen aikana.
Terävät sisäkulmat vs. antelias fileet:
Edullisissa hiekkavaluissa tai huonosti työstetyissä sijoitusmuoteissa litteän asennusläpän ja kohotetun nivelen väliseen siirtymiseen jää usein terävä oikea kulma. Dynaamiset iskukuormat keskittyvät suoraan tätä terävää loviviivaa pitkin sen sijaan, että ne leviäisivät kehon poikki. Hyvin työstetyissä valusaranoissa on tasaiset, jatkuvat siirtymäsäteet ja kaltevat vedenpoistotasot, jotka jakavat iskukuormituksen tasaisesti ja sallivat meriveden valua pois välittömästi.
Valuseinän paksuuden tasapaino:
Jos saranan rysty valimossa valetaan paksuksi ja kiinteäksi ja asennusläppä pysyy paperiohuttuna, metalli jäähtyy keraamisessa muotissa epätasaisesti. Tämä jäähdytysdifferentiaali luo piilotettuja mikroskooppisia kutistustyhjiöitä juuri siihen risteykseen, jossa jännitys on suurin. Asianmukainen työkalu varmistaa tasaiset seinäsiirtymät ja poistaa sisäiset valuraot ennen kiillotuksen aloittamista.

Sarana
Valetut ruostumattomasta teräksestä valmistetut saranat meriluukkuihin, kaappeihin ja kansipaneeleihin.
KATSO VALUSARANAT →2. Lukitussalvat ja kääntyvät lukot: jousien heikkeneminen ja mekaaninen sitominen
Lattialuukkujen, keskikonsolin ovien ja syöttilokeroiden lukitusmekanismit kestävät tuhansia sulkeutumisiskuja ja jatkuvaa rungon tärinää. Venetelakoiden kaksi yleisintä kenttävalitusta ovat"salvan kieli on jumissa sisällä eikä ponnahda ulos"ja"Kääntölukko kolisee löysällä eikä sinetöi luukkua."
Miksi slam-salvat sitovat:
- Sisäisen jousikammion korroosio:Vaikka ulompi salparunko on valettu 316 ruostumattomasta teräksestä, sisäiset puristusjouset valmistetaan usein huonommasta jousilangasta. Kun tiivistämättömät salpakammiot vangitsevat suolavettä, jousi löystyy nopeasti tai napsahtaa kokonaan, jolloin liukupultti jää kiinni sisälle.
- Karkeat As-Cast-nokkakulmat:Jos liukupultin viisto kytkentäpinta jätetään karheaksi tai vain pinnallisesti kiillotetuksi, syntyy toistuva iskeminen iskulevyä vasten mikrorakkumista, mikä aiheuttaa metalli-metalli kitkaa, joka sitoo mekanismin nopeasti.
Miksi lukkojen kääntäminen menettää puristuksen:
- Akselin välys ja eksentrinen kuluminen:Kun keskipyörän akselin ja kotelon välinen välys on liian löysä, moottorin tärinä saa akselin heilumaan. Ajan myötä nokkavarsi kuluu epätasaisesti vastalevyä vasten, jolloin sisäinen vetolaite irtoaa ja luukun tiivisteen puristus menettää.
- Positiivisten pidättäjien puute:Ilman positiivista pallonpysäytysasentoa tai synteettisiä lukitusholkkeja jatkuva käynnissä oleva tärinä kääntää salpakahvan vähitellen pois lukitusasennostaan, jolloin vesi pääsee vuotamaan kuiviin säilytyslokeroihin.
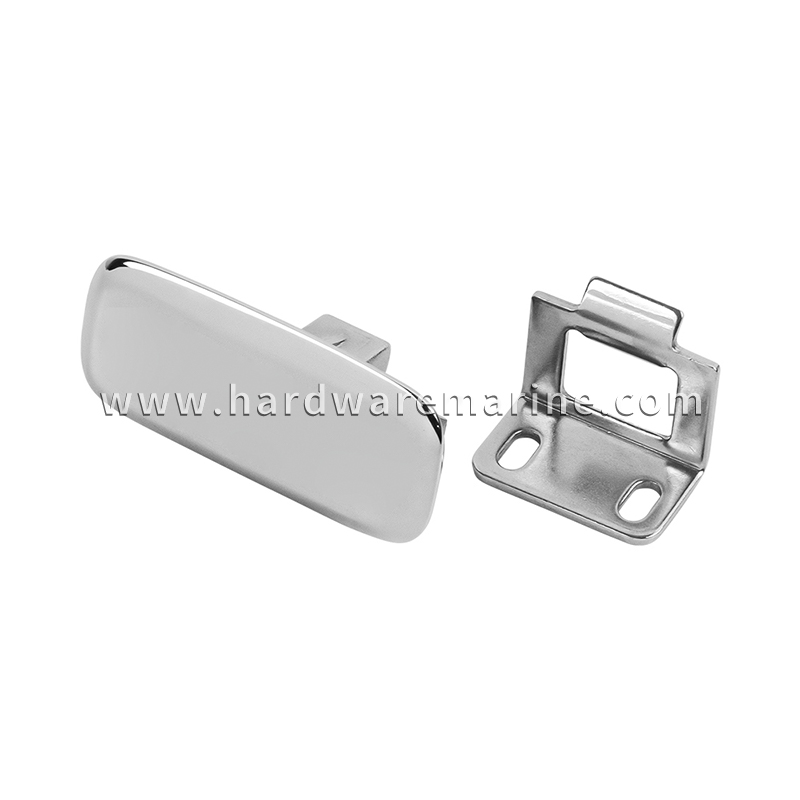
Slam Salpa
Jousikuormitetut salvat luukkujen, ovien ja lokeroiden kansien kiinnittämiseen.
KATSO SLAM-LUVOT →3. Uppoasennettavat vetorenkaat: sieppauskuormat ja kannen repäisy
Huuhtelurenkaat on suunniteltu istumaan täysin tasaisesti vilkkailla kansialueilla samalla, kun miehistön jäsenet voivat nostaa raskaita, tiivistettyjä lattiapaneeleja, asuntokaivoja ja konehuoneen luukkuja. Kuitenkin raskaan, kumilla tiukasti suljetun luukun nostaminen luo korkean alkuresistanssin. Miehistön jäsenet vetävät harvoin suoraan ylöspäin kalibroidulla voimalla; he nykivät ja nappaavat renkaan vinossa.
Yhden pisteen pivot-pinnien haavoittuvuus:Tasainen vetorengas kääntyy vaakasuoraan kiinnitystappiin valetun kupin sisällä. Käytettäessä alimittaisia tappeja tai matalia kiinnitysulokkeita, kulmassa olevat kaappauskuormat taivuttavat tappia, juuttuvat renkaan puoliksi auki tai leikkaavat tappia raskaan kuormituksen aikana.
Kannen ytimen murskaus ja gelcoat-halkeilu:Toinen suuri vikakohta on kannen käyttöliittymä. Tavallisissa huuhtelukupeissa on kapeat reunalaipat. Kun joku nykäisee lujasti renkaasta, ylöspäin suuntautuva voima saa aikaan voimakkaan vipuvaikutuksen, joka ajaa ulkolaipan reunaa alaspäin kuin taltta lasikuitugelcoatissa. Vetorenkaiden kiinnittäminen suoraan komposiittikansiin peltiruuveilla ilman leveitä taustalevyjä väistämättä murskaa ytimen, halkeilee gelcoatin ja aiheuttaa kosteuden tunkeutumista kannen laminaattiin.
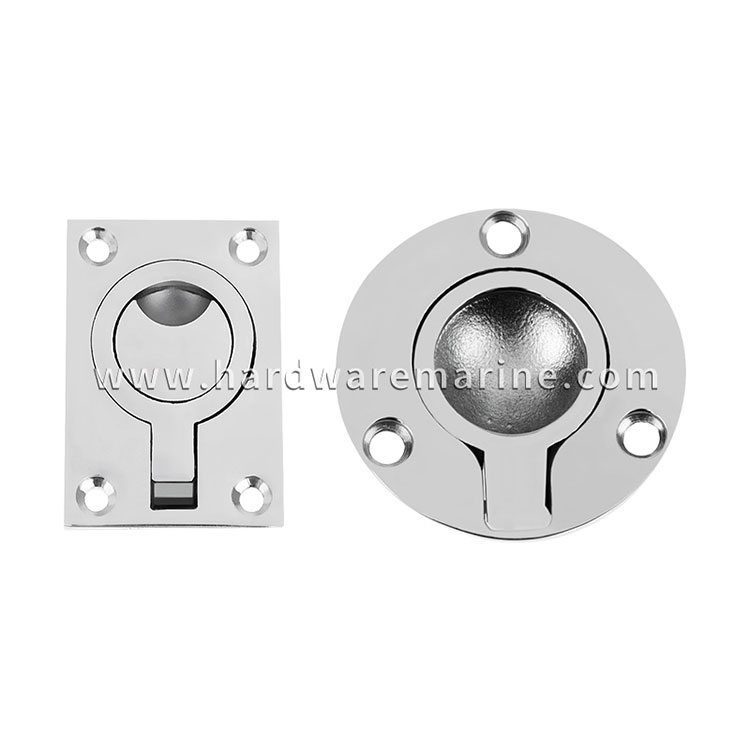
Vetorenkaat
Uppoasennettavat vetorenkaat kansiluukkujen ja kaapin kansien nostamiseen.
KATSO VETORENKAAT →4. Valimo- ja viimeistelytiedot: Missä laitteiston luotettavuus todella on rakennettu
Kävellessäsi valupajassamme huomaat nopeasti, että ero kymmenen vuodenaikaa kestävän ja kahdessatoista kuukaudessa epäonnistuneen sovituksen välillä johtuu toiminnoista, jotka paljaalla silmällä usein unohtuvat valmiissa kappaleessa.
- Täydellinen välähdys erotuslinjoja pitkin:Kun keraamiset muotin puolikkaat kohtaavat, jakoviivaa pitkin muodostuu mikroskooppinen valuleima. Jos viimeistelytyöntekijät yksinkertaisesti kiillottavat ulkopinnan ja jättävät karkeita välähdyksiä saranoiden nivelten tai ruuvin upotusten sisään, rosoiset reunat toimivat sisäänrakennetuina jännityksen nousujohtimina, joissa väsymishalkeamat alkavat, ja samalla vangitsevat nopeasti ruostuvan kiillotuspölyn.
- Täysi ultraäänipuhdistus ja kemiallinen passivointi:Korkeakiiltoinen mekaaninen peilikiillotus ei yksin takaa korroosionkestävyyttä – kiillotuspyörät voivat tahrata mikroskooppisia rautahiukkasia ja vahaa pinnan mikrolaaksoihin. Todellinen merellinen kestävyys vaatii täydellisen ultraäänirasvanpoiston, jota seuraa perusteellinen kemiallinen happopassivointi vapaan raudan liuottamiseksi ja rikkoutumattoman, itsestään paranevan passiivikerroksen palauttamiseksi kaikille sisä- ja ulkopinnoille.
5. Myymälätason laadun ja hyväksynnän tarkistuslista veneenrakentajille
Suunnittelutiimimme suosittelee tätä käytännöllistä 4-vaiheista fyysistä tarkastusprotokollaa, jotta veneen kokoonpanovalvojat, laaduntarkastajat ja hankintaryhmät voivat seuloa riskialttiit luukut ennen asennusta:
| Tarkastuksen painopiste | Mitä tarkistaa käsillä ja silmillä | Miksi sillä on merkitystä veneessä |
|---|---|---|
| 1. Kulmasäteet ja viemäröinti | Tarkista nivelen ja kiinnitysläpän välinen liitos. Etsi sileitä, runsaita siirtymäkäyriä ja viistoja kiinnityssyvennyksiä terävien suorien kulmien sijaan. | Poistaa jännityksen keskittymispisteet aaltoiskun alla; estää seisovan veden mädyttämästä suojaavaa passiivikalvoa. |
| 2. Liikkuvan osan sietokyky ja tuntuma | Käytä lukitussalvoja ja käännä lukkoja käsin. Tarkista positiivinen, napsahtanut jousipalautus ilman karkeaa kitkaa ja varmista, että kääntöakseleissa ei ole löysää sivusuuntaista huojuntaa. | Löysät akselit aukeavat moottorin tärinän vaikutuksesta; karkeat salpakielet sappivat ja sitoutuvat lyhyen suolaveden altistumisen jälkeen. |
| 3. Laipan pohja ja tappien vahvuus | Tarkasta vetorenkaiden ja saranan läppien takaosa. Tarkista riittävä seinämän paksuus, alapuolella olevat vahvistusrivat ja raskaat, turvalliset tappien pidikkeet. | Estää valukoteloita taipumasta tai napsahtamasta kääntötappeja, kun miehistö nappaa raskaat, imuavat luukun kannet auki. |
| 4. Kiinnittimen tausta ja vuodevaatteet Fit | Varmista, että kiinnitysruuvin upottimet on keskitetty puhtaasti ilman purseita, ja varmista, että läpivientipulttien taustalevyt on määritetty kaikkiin rakenteellisiin luukkuihin. | Jakaa dynaamiset iskukuormat tasaisesti rungon rakenteeseen estäen gelcoatin halkeilua, ruuvin ulosvetoa ja kannen ytimen puristumista. |
6. Laitteiston hankinta todellista merikäyttöä varten
Luukkulaitteiston ei pitäisi koskaan olla jälkihuollon aluksen suunnittelussa. Kun sarana napsahtaa, salpa takertuu tai vetorengas vetäytyy vedestä, veneen omistaja ei välitä minkä merkkinen laitteisto on asennettu - he pitävät veneenrakentajaa vastuussa viasta. Vaatimalla laitteistoa, joka on suunniteltu oikeilla jännitystä lieventävillä säteillä, itsestään tyhjeneviä muotoja, vankkoja sisäisiä mekanismeja ja puhdasta valimoviimeistelyä, veneenrakentajat voivat suojata brändinsä mainetta, virtaviivaistaa kokoonpanolinjan asennusta ja eliminoida kalliit takuuhuoltokutsut.
Räätälöity merilaitteistosuunnittelu ja OEM-valmistus
Andy Marine on erikoistunut OEM- ja ODM-ruostumattomasta teräksestä valmistettuihin laivojen laiteratkaisuihin ja tekee yhteistyötä huvivenerakentajien, laivastoarkkitehtien ja laivajakelijoiden kanssa maailmanlaajuisesti.
Suunnittelun valmistukseen (DFM) -tarkastuksista ja räätälöityjen työkalujen kehittämisestä tarkkuusvaluon, moniakseliseen CNC-työstöön, sähkökiillotukseen ja erätestaukseen, insinööritiimimme työskentelee suoraan teknisen henkilöstösi kanssa varmistaakseen, että jokainen luukun kiinnitys, sarana ja lukitusmekanismi toimivat luotettavasti todellisissa merikuormissa.
Ota yhteyttä suunnitteluosastoomme tänään tarkistaaksesi kansilaitteistosi tekniset tiedot tai keskustellaksesi räätälöityistä työkaluvaatimuksista seuraavaa tuotantokokoonpanoasi varten.


